Demandez à cinq ingénieurs ce qu'ils aiment de l'aluminium 5052 et vous entendrez cinq réponses légèrement différentes : il se plie sans se fissurer, il résiste au brouillard salin, il soude proprement et il conserve sa résistance lorsqu'une pièce vibre pendant des années. Demandez à ces mêmes ingénieurs de citer les chiffres, et la conversation ralentira, car les propriétés de l'aluminium 5052 ne sont pas un ensemble fixe de chiffres. Ils évoluent selon la trempe, l'épaisseur et la forme du produit.
Ce guide rassemble les valeurs les plus importantes, explique ce qu'elles signifient dans l'atelier et montre où se situe le 5052 à côté des alliages avec lesquels les concepteurs le comparent habituellement. Qu'il s'agisse d'un réservoir de carburant, d'un panneau marin ou d'un boîtier électrique, l'objectif est le même : choisir l'alliage et la forme qui permettent à la pièce de faire son travail sans la sur-ingénierie.
Le 5052 appartient à la famille 5xxx, les alliages aluminium-magnésium. Il ne peut pas être traité thermiquement, ce qui signifie qu'il gagne en résistance grâce au travail à froid plutôt qu'au traitement en solution et au vieillissement. Deux éléments font l'essentiel du travail : le magnésium, qui augmente la résistance et la résistance à la corrosion, et le chrome, qui affine la structure du grain et aide l'alliage à résister à la fissuration par corrosion sous contrainte.
Les limites de composition typiques de l’alliage sont :
Parce qu'il ne peut pas être renforcé par traitement thermique, le 5052 est fourni en états O (recuit) et H. Dans une trempe H telle que H32, H34, H36 ou H38, le métal est écroui par laminage puis stabilisé avec un traitement à basse température afin qu'il ne continue pas à vieillir en rayon. Le chiffre après le H vous indique approximativement la quantité de travail à froid nécessaire, et donc la force que vous gagnez et la ductilité que vous abandonnez.
Le tableau ci-dessous répertorie les valeurs typiques de température ambiante pour la feuille 5052. Considérez-les comme un point de départ de conception plutôt que comme une garantie : des calibres plus lourds, des formes de produits différentes et des variations normales d'une usine à l'autre modifient un peu les chiffres, et le rapport d'essai certifié de votre fournisseur est toujours le dernier mot.
| Caractère | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement (%) | Dureté (HB) |
|---|---|---|---|---|
| O (recuit) | 195 | 90 | 25 | 47 |
| H32 | 228 | 193 | 12 | 60 |
| H34 | 262 | 214 | 10 | 68 |
| H36 | 276 | 241 | 8 | 73 |
| H38 | 290 | 255 | 7 | 77 |
Lisez le tableau comme une courbe de compromis. Passer de O à H38 vous procure environ 50 % de résistance à la traction en plus, mais l'allongement passe d'environ 25 % à environ 7 %, ce qui correspond à la différence entre une pièce que vous pouvez former librement et une pièce que vous devez former doucement. Son module d'élasticité reste proche de 70 GPa à chaque état, donc la rigidité ne s'améliore pas avec l'écrouissage. Les limites d'endurance à la fatigue publiées pour la tôle H32 se situent dans la région de 110 à 120 MPa à 5 x 10 ^ 8 cycles, ce qui est l'une des raisons pour lesquelles le 5052 apparaît dans des pièces soumises à des vibrations plutôt qu'à une charge statique.
Les valeurs physiques sont stables à travers les états et sont généralement les premiers nombres dont un calcul de poids ou thermique a besoin :
Comparé au 6061 à 2,70 g/cm³, le 5052 est légèrement plus léger, ce qui est plus important dans un grand panneau ou une longue série de feuilles que dans un petit support. Sa conductivité thermique est inférieure à celle des alliages d'extrusion tels que le 6063. Ainsi, lorsque le transfert de chaleur est la fonction principale, les ingénieurs pèsent souvent soigneusement les deux. Malgré cela, le 5052 reste un matériau courant pour les noyaux de refroidissement brasés et les plaques d'échangeur de chaleur, car il combine une conductivité raisonnable avec une excellente formabilité et résistance à la corrosion humide.
Le 5052 a acquis une grande partie de sa réputation dans les endroits humides et salés. Dans l'exposition à l'eau de mer et aux embruns salins, il surpasse généralement le 6061 et résiste aux piqûres et à la fissuration par corrosion sous contrainte qui raccourcissent la durée de vie des autres alliages en service marin. C'est pourquoi on le retrouve dans les coques de bateaux, les réservoirs de carburant, les structures de pontons et le matériel de quai.
C’est également l’un des alliages d’aluminium les plus indulgents à souder. TIG et MIG fonctionnent tous deux bien, avec le mastic 5356 généralement recommandé pour le métal de base 5052, et le soudage par résistance est largement utilisé pour les assemblages de tôles. La seule précaution concerne la zone affectée par la chaleur : le soudage ramollit le métal à côté du joint. Ainsi, sur les récipients sous pression et les pièces porteuses, il est préférable de prévoir une résistance localement réduite plutôt que de supposer que les figures du métal de base tiennent partout. L'anodisation est un autre point à planifier. Le 5052 est anodisé de manière fiable, mais la finition est généralement un peu plus terne et légèrement plus grise que le revêtement brillant et transparent associé au 6061 ou au 6063, c'est pourquoi les garnitures décoratives suivent souvent un chemin différent.
Nonn, et c’est l’un des malentendus les plus courants concernant l’alliage. Contrairement au 6061 ou au 6063, le 5052 ne peut pas être renforcé par un traitement en solution et un vieillissement. Chauffez-le et il devient plus doux, pas plus dur. Trois conséquences pratiques s’ensuivent.
Les concepteurs examinent rarement le 5052 de manière isolée. La comparaison se résume généralement au 6061, l’alliage à usage général pouvant être traité thermiquement, et au 6063, la norme d’extrusion.
| Alliage et trempe | Traité thermiquement | Résistance à la traction typique (MPa) | Densité (g/cm³) | Résistance à la corrosion marine | Usinabilité | Formage ou extrusion |
|---|---|---|---|---|---|---|
| 5052-H32 | No | 228 | 2.68 | Excellent | Foire | Excellent formage |
| 6061-T6 | Oui | 310 | 2.70 | Bien | Bien | Foire forming |
| 6063-T6 | Oui | 241 | 2.70 | Bien | Bien | Excellente extrusion |
Le 6061-T6 est plus résistant et s'usine beaucoup plus proprement, mais il est plus difficile à plier et perd plus de résistance dans la zone affectée par la chaleur après le soudage. Le 6063-T6 s'extrude dans des formes complexes avec une finition de surface fine, c'est pourquoi il domine les profils architecturaux et structurels. Le 5052 l’emporte lorsque la pièce est formée, soudée et exposée à l’humidité, et lorsqu’une tôle légèrement plus légère est la bienvenue.
La gestion des accidents montre à quelle vitesse la décision peut complètement quitter le monde de la tôlerie. Les crash boxes et les poutres de pare-chocs absorbant l'énergie sont presque toujours extrudées à partir d'alliages 6xxx ou 7xxx, car l'extrusion donne au concepteur l'épaisseur de paroi, les nervures internes et le comportement d'effondrement prévisible qu'exige l'application. La feuille 5052 n’y joue pas vraiment de rôle.
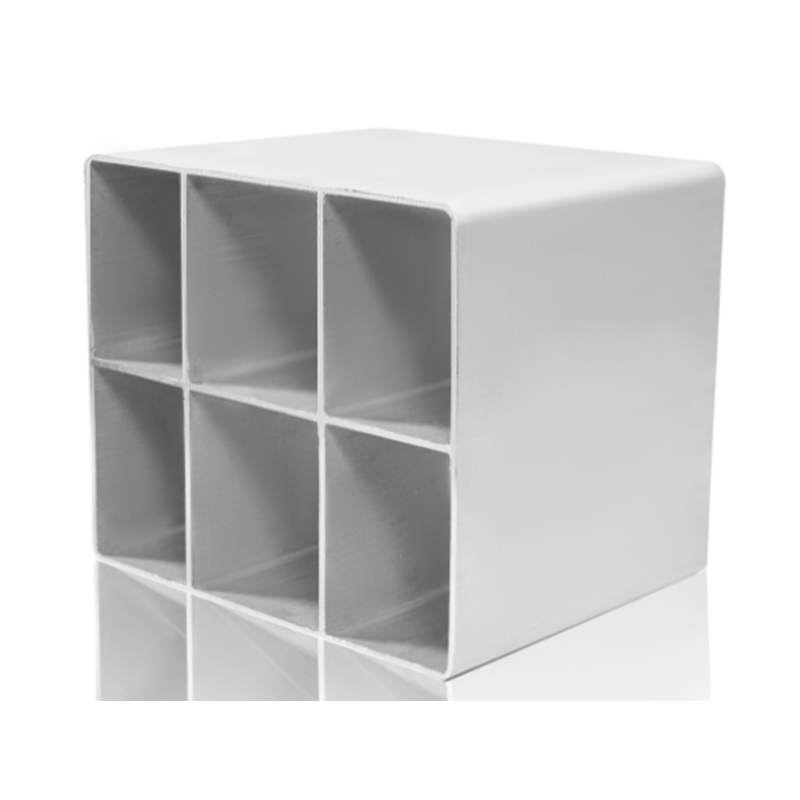 Profils en aluminium de boîte de collision automobile pour l'absorption d'énergie d'impact Profilés en alliage extrudé 6xxx/7xxx pour la protection contre les collisions avant et arrière du véhicule, offrant une absorption d'énergie légère grâce à une déformation contrôlée. Voir le produit →
La liste des applications est longue, mais elle se regroupe autour de quelques thèmes : les pièces formées qui vivent à l'extérieur, les assemblages soudés qui doivent contenir des liquides et les composants qui subissent des vibrations. Les utilisations typiques comprennent les réservoirs de carburant et les conduites de carburant, les coques et les composants de pont marins, les récipients sous pression et le stockage de produits chimiques, les noyaux d'échangeurs de chaleur, les panneaux de carrosserie de camions, de remorques et de camping-cars, la signalisation et le revêtement architectural, les appareils électroménagers et les boîtiers électriques, ainsi que les rivets et les attaches.
Les véhicules électriques ont ajouté un nouveau chapitre. Les couvercles de boîtier de batterie, les plaques froides et les protections de soubassement sont souvent spécifiés dans la feuille 5052 car ils se forment bien, conduisent raisonnablement la chaleur et résistent à la corrosion due au sel de déneigement. Le plateau structurel situé en dessous est une autre histoire : il s'agit généralement d'un profilé extrudé, où l'épaisseur de la paroi et les caractéristiques intégrées peuvent être contrôlées sur toute la longueur de la pièce. Nous avons couvert cette division plus en détail dans notre guide sur Structures en aluminium pour véhicules électriques et pièces de véhicules légers , et c'est un rappel utile que la feuille et l'extrusion résolvent souvent les deux moitiés du même problème de conception.
 Profilés en aluminium pour bac de batterie pour véhicules à énergie nouvelle Profils extrudés à haute résistance pour les plateaux de batterie de véhicules à énergie nouvelle, offrant un support structurel et une dissipation de la chaleur tout en répondant aux objectifs de sécurité et d'autonomie. Voir le produit →
Le formage est l'endroit où 5052 se sent chez lui. La feuille H32 prendra une courbure serrée, généralement de l'ordre d'une à deux fois l'épaisseur du matériau, où la 6061-T6 a tendance à se fissurer si vous la poussez. L'emboutissage profond est possible, mais l'alliage écrouit rapidement, prévoyez donc des recuits entre les opérations sévères.
L'usinage est le côté le plus faible du caractère de l'alliage. Il est jugé passable, avec des copeaux mous et gommeux et une tendance à traîner sur l'outillage, ce qui signifie des vitesses de coupe inférieures, des arêtes vives et une coupe généreuse par rapport au 6061. Les finitions anodisées sont également moins brillantes que sur les alliages 6xxx. Si un projet nécessite un cadre rigide plutôt qu'un panneau formé, les profilés extrudés se coupent plus proprement et s'assemblent plus rapidement que les tôles soudées. C'est pourquoi les systèmes à rainures en T sont si courants dans l'automatisation et la construction d'équipements.
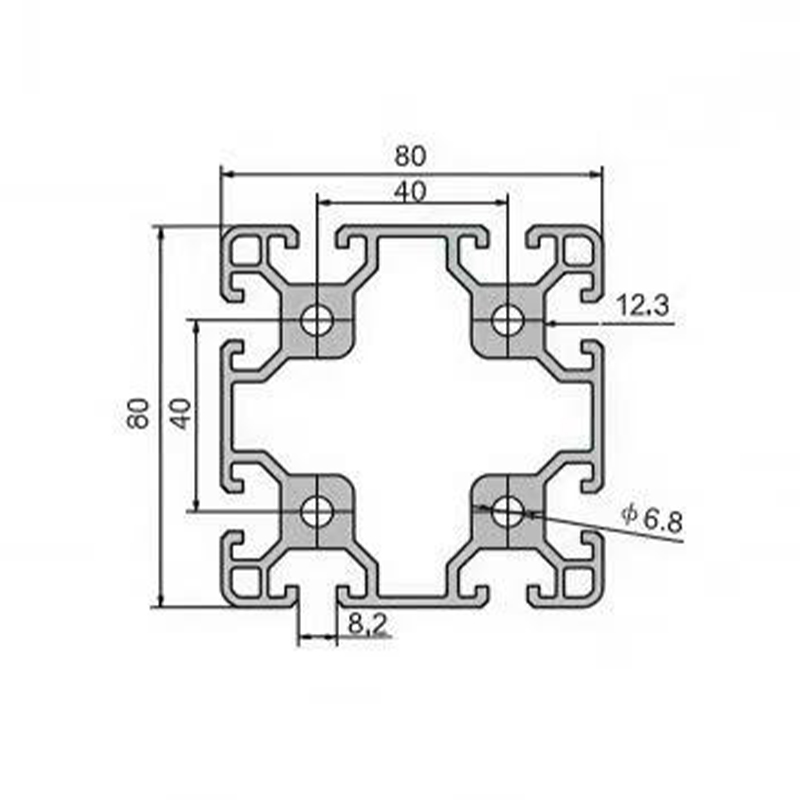 Ligne d'assemblage modulaire Profilés en aluminium pour l'automatisation industrielle Profils extrudés réutilisables pour les chaînes d'assemblage, les établis et les cadres d'automatisation, permettant un assemblage, un réglage et une expansion rapides avec une capacité de charge élevée. Voir le produit →
Si la pièce est plate, formée, soudée et exposée à l'humidité, la feuille 5052 est généralement la bonne réponse et H32 est la trempe de départ raisonnable. Si la pièce est longue avec une section constante, nécessite de la rigidité, un usinage à tolérances serrées ou une finition anodisée brillante, un profil 6xxx extrudé sera presque toujours plus rapide et moins cher à produire.
En tant que fabricant travaillant dans le domaine des profilés en aluminium pour le bâtiment, le photovoltaïque et l'industrie, nous consacrons beaucoup de temps à cette deuxième catégorie, y compris les pièces automobiles légères où l'extrusion fait ce que les tôles ne peuvent pas faire. Si vous comparez un modèle de feuille 5052 à un modèle extrudé, la comparaison vaut la peine d'être effectuée tôt, tant que la géométrie est encore flexible. Vous pouvez voir la gamme de pièces que nous produisons dans notre profilés en aluminium légers pour l'automobile ligne, et nous serons heureux de discuter de l'itinéraire qui vous convient.
 +86-19156366875
 No. 1016, route Baocheng, zone de développement économique et technologique, ville de Xuancheng, province d'Anhui, Chine
Copyright© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Tous droits réservés
Fabricants de profilés en aluminium