L’aluminium extrudé fait partie de ces matériaux qui maintiennent silencieusement la vie moderne. Il constitue les cadres de fenêtres autour de nos maisons, les rails de montage derrière les panneaux solaires, les pièces légères à l’intérieur des véhicules électriques et le cadre épuré des lignes de production automatisées. Chez Huilv, nous fabriquons chaque jour des profilés en aluminium architecturaux, photovoltaïques et industriels, et l'histoire fondamentale de la fabrication de l'aluminium extrudé est à la fois pratique et fascinante.
En termes simples, l’extrusion est un processus de mise en forme. Une billette d'aluminium chauffée est poussée à travers une matrice en acier dotée d'une ouverture soigneusement découpée. La filière donne au métal sa forme en coupe transversale, un peu comme si on pressait la pâte à travers une buse profilée. Le reste du processus consiste à contrôler la température, la pression, la vitesse, le refroidissement et le traitement thermique afin que le profil final soit droit, solide et dimensionnellement précis.
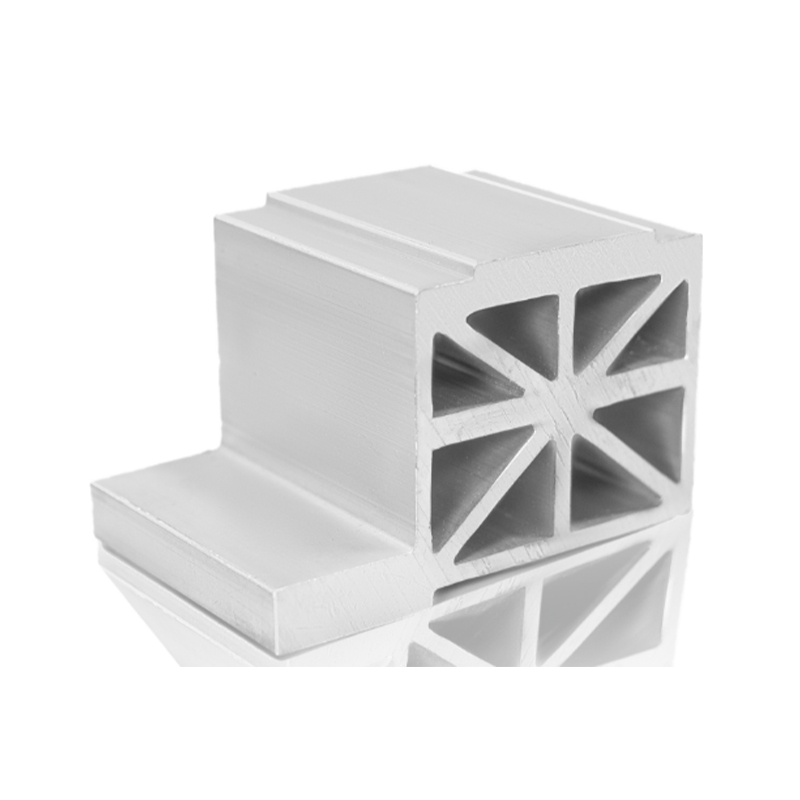
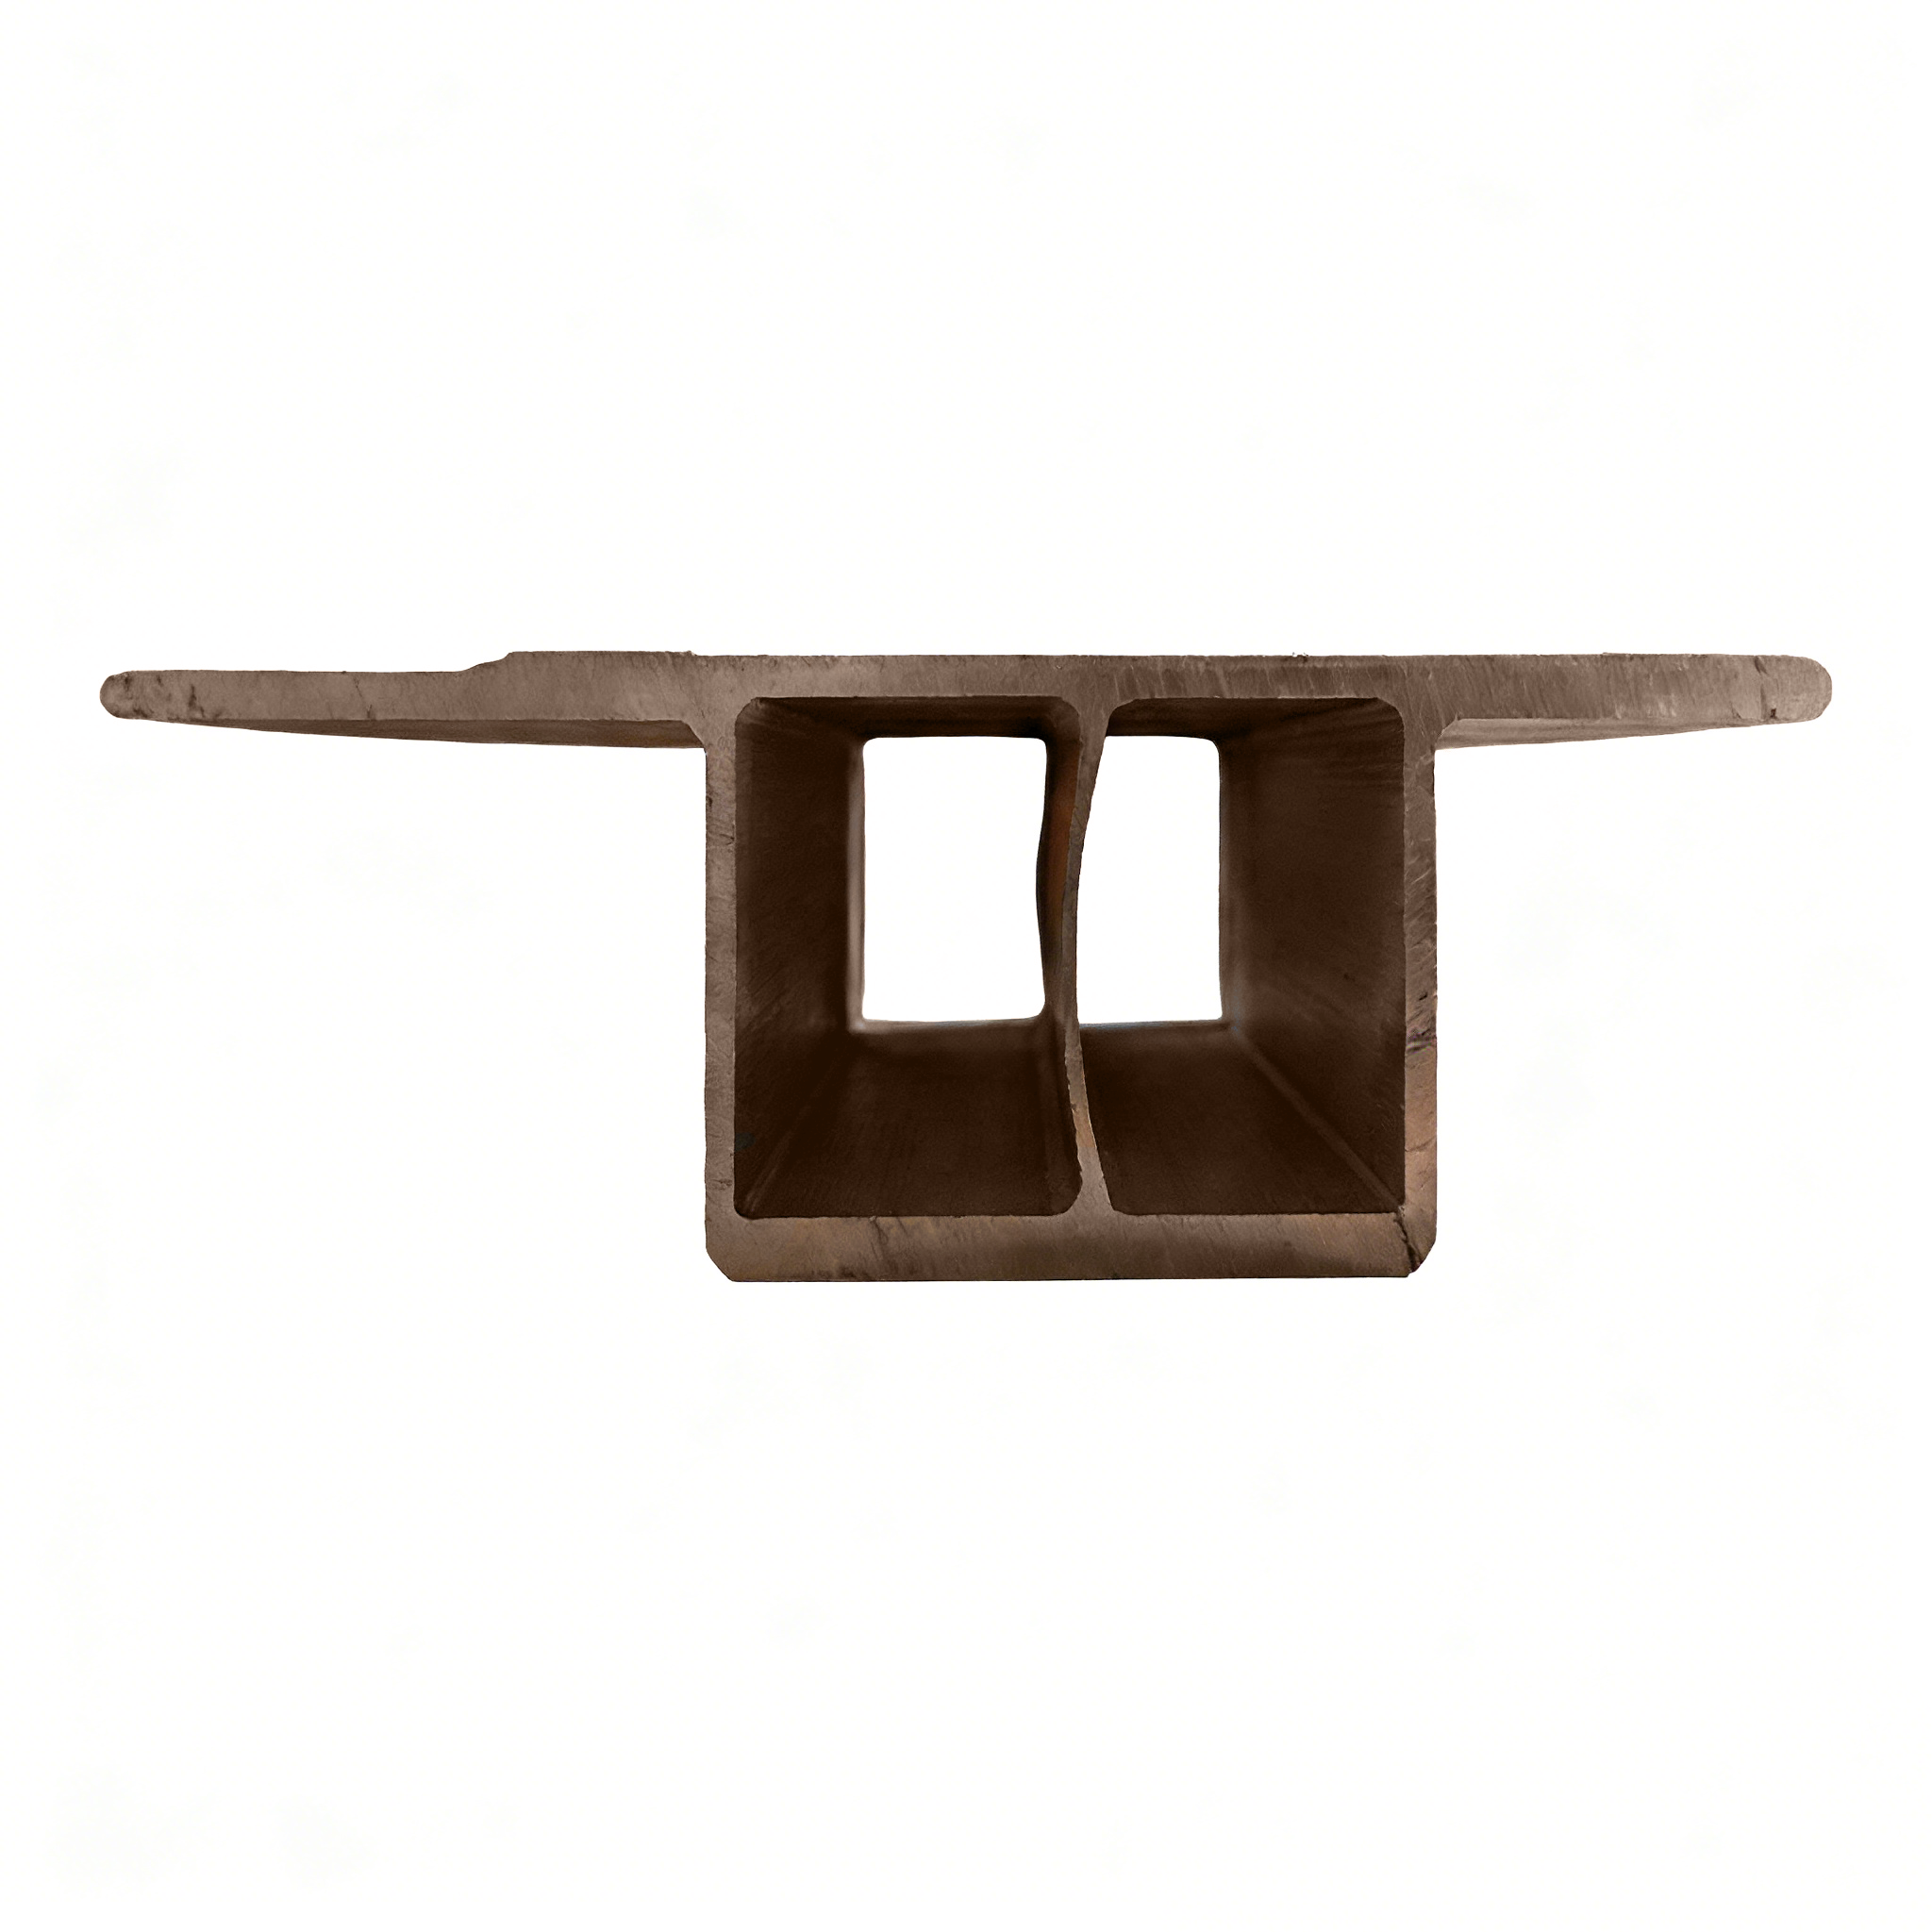
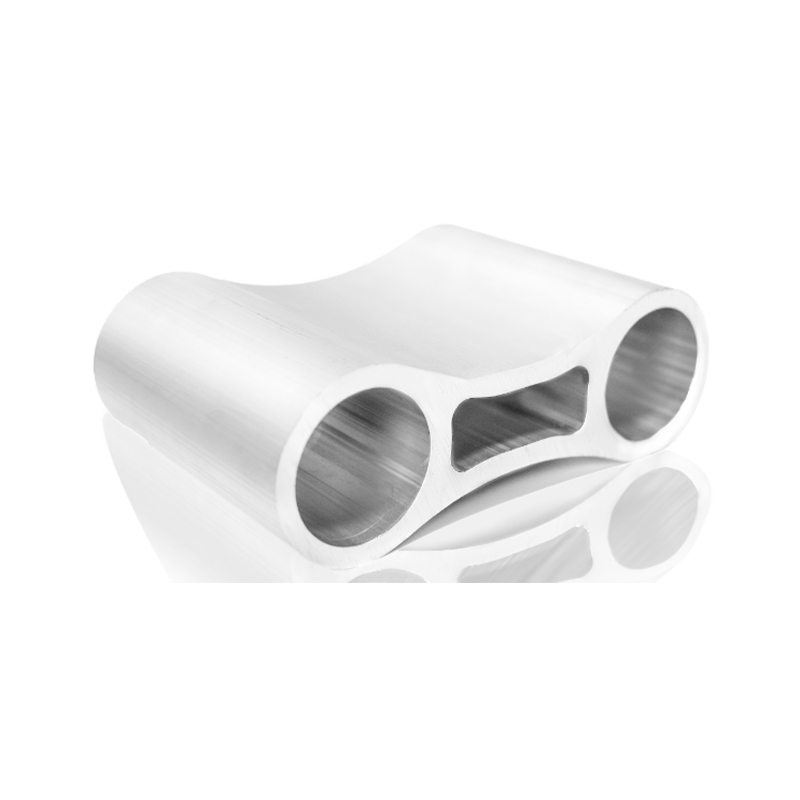
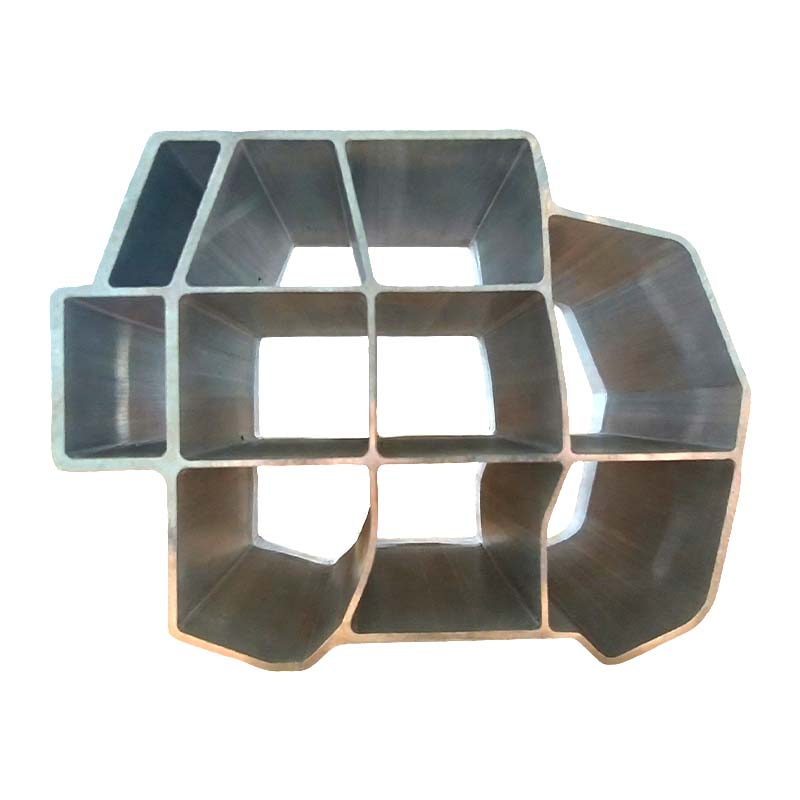
L'aluminium extrudé est une longueur continue d'aluminium qui a été forcée à travers une ouverture de matrice pour créer un profil en coupe transversale fixe. Ce profil peut être une simple barre pleine, une forme semi-creuse ou un tube creux complexe avec des nervures internes. Les alliages d'extrusion courants incluent 6063, 6061 et 6005A. Parmi eux, Aluminium 6063-T5 est largement utilisé pour les profilés architecturaux et à usage général car il offre un bon équilibre entre formabilité, résistance à la corrosion et finition de surface.
La matrice est le cœur du processus. Il est généralement fabriqué en acier à outils H13 et usiné avec la forme exacte du profil. Pour les profilés creux, la matrice peut inclure un mandrin ou un hublot qui permet au métal de s'écouler autour du noyau, puis de se souder sous pression. La qualité de la filière, son traitement thermique et son entretien affectent tous la qualité de surface et la cohérence dimensionnelle de l'extrusion finie.
Toute bonne extrusion commence avant la presse. La matière première est une billette d'aluminium, qui est une bûche coulée d'un alliage spécifique. L'alliage est choisi pour l'application finale. Un profilé de fenêtre peut nécessiter une excellente finition de surface et une excellente résistance aux intempéries, tandis qu'un plateau de batterie ou un crash box peut nécessiter une résistance et une absorption d'énergie plus élevées. La billette est coupée à la longueur appropriée, inspectée pour déceler les défauts de surface et parfois homogénéisée pour améliorer la structure interne et le comportement à l'extrusion.
La propreté compte. Si la billette est contaminée, oxydée ou humide, ces problèmes peuvent apparaître plus tard sous forme de cloques, de stries ou de sections faibles. Les extrudeurs expérimentés considèrent la préparation des billettes comme le premier point de contrôle de qualité et non comme une étape de routine.
La billette est chauffée dans un four à induction ou un four à gaz à une température qui rend l'aluminium suffisamment mou pour couler, mais pas trop chaud pour qu'il fonde ou soit endommagé. Pour de nombreux alliages 6xxx, la température des billettes se situe généralement entre 450 et 500 degrés Celsius. La plage exacte dépend de l'alliage, de la forme du profil et de la configuration de la presse.
La filière est également préchauffée. Une matrice froide refroidirait l'aluminium au moment du contact, rendant l'écoulement du métal irrégulier et augmentant le risque de défauts de surface ou d'endommagement de la matrice. Le préchauffage aide le métal à se déplacer en douceur à travers les zones d'appui et permet une vitesse d'extrusion stable.
Une fois que la billette atteint la bonne température, elle est chargée dans le conteneur d'extrusion. Un vérin hydraulique applique une pression à travers un bloc factice, poussant l'aluminium contre la matrice. Le métal est forcé à travers l’ouverture de la matrice et émerge sous la forme d’un profil continu. La capacité de la presse peut varier de quelques centaines de tonnes à plusieurs milliers de tonnes, selon la taille et la complexité du profil.
Les profils pleins sont relativement simples, mais les profils creux nécessitent des conceptions de matrices plus avancées. Dans une matrice à hublot, le métal se divise en plusieurs flux, s'écoule autour du mandrin, puis rejoint une chambre de soudage avant de sortir de la matrice. Si la température, la pression et la vitesse ne sont pas équilibrées, les cordons de soudure peuvent ne pas être suffisamment solides ou devenir visibles après l'anodisation. C’est pourquoi l’extrusion est souvent décrite comme un procédé à la fois mécanique et métallurgique.
Lorsque le profil quitte la matrice, il est encore chaud et mou. Le refroidissement commence immédiatement. Certains alliages sont refroidis à l’air, tandis que d’autres nécessitent une trempe par brouillard d’eau ou par pulvérisation. Pour les alliages traitables thermiquement, la vitesse de refroidissement est critique car elle influence la microstructure et, éventuellement, les propriétés mécaniques. Cette étape est parfois appelée trempe sous presse lorsque le refroidissement se fait dès la sortie de la presse.
Si le refroidissement est trop lent, l’alliage risque de ne pas atteindre son plein potentiel de résistance. S'il est trop rapide ou irrégulier, le profil peut se déformer, se fissurer ou développer des contraintes internes indésirables. L’objectif est un refroidissement contrôlé qui préserve la forme tout en préparant le métal au vieillissement.
Après refroidissement, l'extrusion est tirée ou légèrement étirée. Les étirements peuvent paraître simples, mais ils constituent une étape de correction importante. Il permet de redresser le profil, de soulager les contraintes internes et d'améliorer la stabilité dimensionnelle. La quantité d'étirement est généralement faible, souvent autour de un à trois pour cent, mais elle doit être ajustée en fonction de l'alliage et de la forme du profil.
Le profilé étiré est ensuite découpé en longueurs grossières. Une scie peut le couper en sections gérables pour un traitement ultérieur, tel que le vieillissement, la finition, l'usinage ou l'assemblage. À ce stade, le profilé a sa forme de base, mais il n’a pas encore atteint sa trempe finale ni son état de surface.
Pour de nombreux produits en aluminium extrudé, l’étape suivante est le vieillissement artificiel. Les profilés sont placés dans une étuve de vieillissement et maintenus à température contrôlée pendant un temps déterminé. Un cycle typique pour certains alliages 6xxx peut être d'environ 350 degrés Fahrenheit pendant 10 à 12 heures, bien que les paramètres exacts dépendent de l'alliage et de la trempe souhaitée.
Au cours du vieillissement, des modifications métallurgiques ont lieu à l'intérieur de l'aluminium. Les éléments d'alliage forment de fins précipités qui renforcent le métal sans détruire sa ductilité. C'est ainsi que le matériau atteint des états tels que T5 ou T6. La différence entre un profil souple et un profil solide et durable se résume souvent à ce cycle de four soigneusement contrôlé.
Une fois que le profil a la bonne trempe, il peut être fini et fabriqué. Les finitions courantes comprennent l'anodisation, le revêtement en poudre, la peinture et le brossage mécanique. L'anodisation crée une couche d'oxyde protectrice et peut ajouter de la couleur ou un aspect métallique. Le revêtement en poudre offre une surface durable et résistante aux intempéries pour les applications architecturales et extérieures.
La fabrication peut impliquer la coupe à la longueur finale, l'usinage CNC, le perçage, le pliage, le fraisage, le taraudage et l'assemblage. Certains profilés deviennent des systèmes de fenêtres et de portes prêts à installer. D'autres deviennent des cadres de panneaux solaires, des composants automobiles ou des cadres de machines industrielles. Le processus d'extrusion crée la forme, mais la finition et la fabrication en font un produit utilisable.
Le contrôle qualité ne s’effectue pas seulement à la fin. Il traverse tout le flux de travail. La billette est vérifiée pour l'alliage et l'état de surface. Les températures du four et les vitesses d'extrusion sont surveillées. Le profil est inspecté pour les dimensions, la rectitude, la torsion, les défauts de surface et l'épaisseur de la paroi. Après vieillissement, les échantillons peuvent être testés pour leur dureté et leurs propriétés mécaniques. Enfin, le profilé fini est à nouveau vérifié avant emballage ou assemblage.
La traçabilité est également importante. Si un client demande ultérieurement un lot, un fabricant expérimenté devrait être en mesure de relier le profilé fini au lot de billettes, au cycle d'extrusion et au cycle de traitement thermique. Cette discipline est ce qui sépare une production constante de bons résultats occasionnels.
| Scène | Action principale | Pourquoi c'est important |
|---|---|---|
| Préparation des billettes | Sélectionnez l'alliage, coupez, inspectez et nettoyez la billette | Empêche la contamination et favorise un flux de métal constant |
| Chauffage | Chauffer la billette et mourir à la bonne température | Rend l'aluminium suffisamment mou pour être extrudé sans fondre |
| Extrusion | Pousser la billette à travers la filière sous haute pression | Crée la forme du profil en coupe transversale |
| Refroidissement et trempe | Contrôler le refroidissement lorsque le profil quitte la matrice | Affecte la microstructure, la résistance et la distorsion |
| Étirement et coupe | Redresser, soulager le stress et couper à longueur | Améliore la rectitude et la stabilité dimensionnelle |
| Vieillissement | Profils thermiques dans un four vieillissant | Développe les états T5, T6 ou autres requis |
| Finition et fabrication | Anodiser, enduire, usiner, plier et assembler | Transforme le profil en un produit fini et utilisable |
Les profilés architecturaux font partie des produits en aluminium extrudé les plus connus. Ils deviennent des cadres de fenêtres, des cadres de portes, des systèmes de murs-rideaux, des pare-soleil, des balustrades de balcon et des systèmes de persiennes. Ces profilés nécessitent des surfaces lisses, des dimensions précises et une résistance fiable aux intempéries. Des produits tels que profils de fenêtres à battants non thermiques montrez comment l'extrusion soutient à la fois la fonction et l'apparence des bâtiments.
Dans l’industrie photovoltaïque, l’aluminium extrudé est utilisé pour les cadres et les supports de montage des panneaux solaires. Ces profils doivent résister à l'exposition extérieure, aux charges de vent et aux changements de température tout en assurant la sécurité des modules solaires pendant des années. Un cadre bien conçu est léger, solide et résistant à la corrosion.
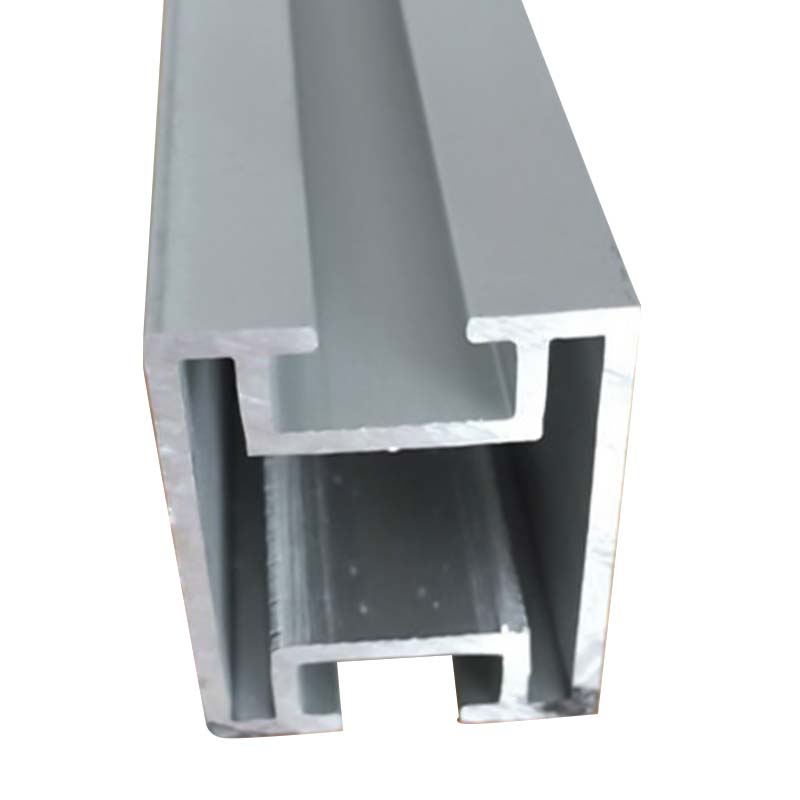 Profils de cadre de panneau solaire en aluminium pour modules photovoltaïques Profilés en aluminium légers et résistants à la corrosion pour cadres de panneaux solaires et supports de montage, adaptés aux installations photovoltaïques extérieures nécessitant une protection à long terme des modules. Voir le produit →
L’allègement automobile est un autre domaine important. L'aluminium extrudé contribue à réduire le poids du véhicule tout en conservant les performances en cas de collision et l'intégrité structurelle. Les profils peuvent être utilisés pour les crash boxes, les plateaux de batterie, les poutres de pare-chocs, les poutres de seuil, les carters de moteur et d'autres composants. Ces pièces nécessitent souvent des tolérances serrées, des alliages spécialisés et un traitement en profondeur tel que l'usinage CNC et le soudage par friction malaxage.
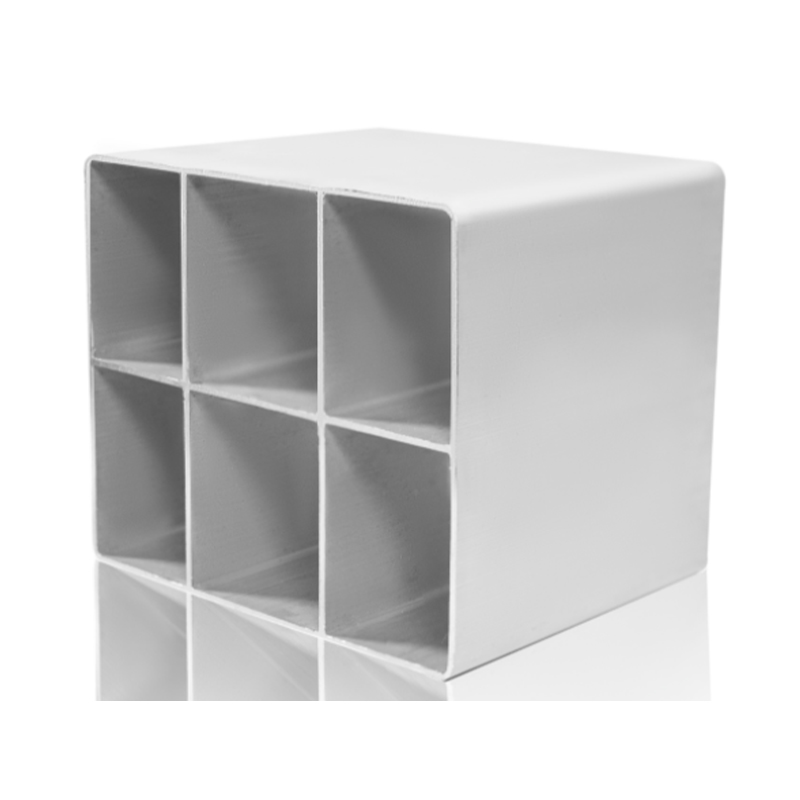 Profils en aluminium de boîte de collision automobile pour l'absorption d'énergie d'impact Profilés légers en aluminium extrudé pour les crash-box automobiles, positionnés dans l'allègement du véhicule pour aider à absorber l'énergie d'impact et à assurer la sécurité. Voir le produit →
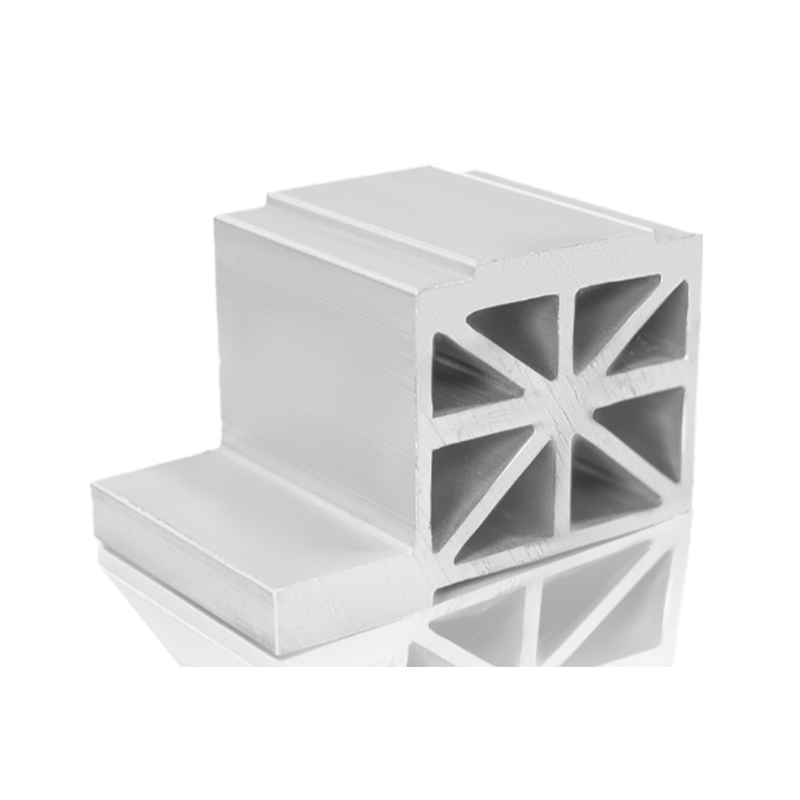 Profilés en aluminium pour bac de batterie pour véhicules à énergie nouvelle Profilés d'extrusion d'aluminium légers et à haute résistance pour les plateaux de batterie de véhicules à énergie nouvelle, offrant une dissipation thermique et un support structurel dans les systèmes de batterie. Voir le produit →
L'extrusion industrielle couvre également une large gamme. Les cadres de lignes d'assemblage, les protections de machines, les postes de travail, les cadres de dispositifs médicaux et les structures d'automatisation reposent tous sur des profilés en aluminium car ils sont modulaires, faciles à assembler et résistants à la corrosion. Pour ces applications, la cohérence dimensionnelle et une surface propre sont souvent tout aussi importantes que la résistance brute.
L'aluminium extrudé offre une combinaison inhabituelle de propriétés. Il est léger mais suffisamment solide pour les applications structurelles. Il résiste à la corrosion car une couche d’oxyde naturelle se forme à sa surface. Il conduit bien la chaleur et l’électricité, ce qui le rend utile pour les dissipateurs thermiques et les boîtiers électriques. Il peut être recyclé à plusieurs reprises sans perdre ses qualités fondamentales. Plus important encore, il peut être façonné en sections complexes qui seraient difficiles ou coûteuses à produire par usinage ou soudage seul.
Cette liberté de conception est la raison pour laquelle les ingénieurs reviennent sans cesse à l'extrusion. Une seule matrice peut produire des milliers de profils identiques avec des nervures, des canaux, des ports de vis et des fonctionnalités d'encliquetage intégrés. Le processus est efficace à grande échelle, mais suffisamment flexible pour les projets personnalisés, les courtes séries de production et les améliorations continues des produits.
Savoir comment est fabriqué l’aluminium extrudé est utile, mais choisir le bon partenaire de fabrication est tout aussi important. Une extrudeuse fiable comprend la sélection des alliages, la conception des matrices, le contrôle de la presse, le refroidissement, le vieillissement, la finition et l'inspection qualité. Cette connaissance permet d'éviter des retards coûteux et garantit que le profil final fonctionne comme prévu dans son application.
Chez Huilv, nous produisons des profilés en aluminium pour l'architecture, le photovoltaïque, l'allègement automobile et les équipements industriels. Notre expérience couvre tout le parcours, depuis la billette jusqu'au profil fini, y compris le traitement en profondeur et l'assemblage. Nous pensons qu’une bonne extrusion ne consiste pas seulement à pousser le métal à travers une filière. Il s’agit de contrôler chaque variable et de prêter attention à ce dont le client a réellement besoin.
Le processus d'extrusion de l'aluminium commence par une billette chauffée et une matrice usinée avec précision, mais il dépend de dizaines de petites décisions en cours de route. La température, la pression, la vitesse, le refroidissement, l’étirement, le vieillissement et la finition façonnent le résultat final. Lorsque ces étapes sont traitées avec soin, l’aluminium extrudé devient l’un des matériaux les plus polyvalents et les plus fiables de la fabrication moderne.
Que vous développiez un système de fenêtre, une solution de montage solaire, un composant automobile ou un cadre industriel, comprendre le processus vous aide à poser de meilleures questions et à faire de meilleurs choix. Et si jamais vous voulez voir comment tout cela se déroule, l'équipe de Huilv est toujours heureuse de parler d'aluminium.
 +86-19156366875
 No. 1016, route Baocheng, zone de développement économique et technologique, ville de Xuancheng, province d'Anhui, Chine
Copyright© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Tous droits réservés
Fabricants de profilés en aluminium